Contrôle qualité par vision artificielle à Paris : validez la détection sur vos pièces
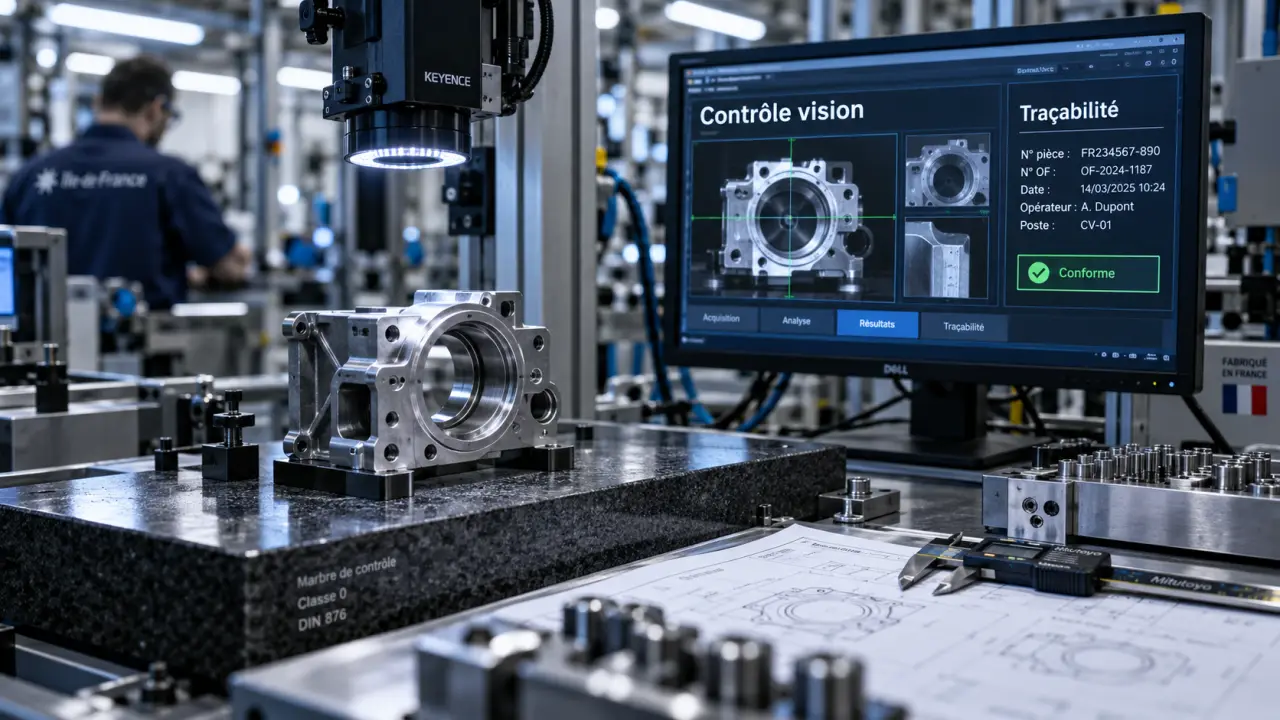
Pour choisir une solution de contrôle qualité par vision artificielle à Paris ou en Île-de-France, demandez un essai sur vos propres pièces, à une cadence représentative. La détection de vos défauts réels compte davantage qu’une promesse générale de précision. Le prestataire doit aussi démontrer l’intégration à votre ligne, la gestion des rejets et la traçabilité des décisions.
Définir ce que le système doit réellement contrôler
Une inspection visuelle automatisée transforme des images en décisions exploitables : accepter une pièce, l’écarter, signaler une dérive ou transmettre une position à un robot. Pour établir un cahier des charges utile, décrivez chaque non-conformité, sa taille limite, son emplacement et les variations acceptables du produit.
De l’aspect à la conformité d’assemblage
Les caméras industrielles peuvent rechercher des rayures, des trous, des taches ou des différences de couleur et de texture, à condition que ces défauts soient visibles dans les conditions d’acquisition. Elles peuvent aussi vérifier la présence d’un composant, l’orientation d’un bouchon ou la conformité d’un assemblage. En cosmétique, contrôler une gravure ne demande pas la même configuration qu’inspecter une pipette en verre ou une soudure.
Le contrôle dimensionnel porte notamment sur la longueur et le diamètre. Mesurer une profondeur exige une méthode d’acquisition adaptée, souvent tridimensionnelle. Une caméra qui distingue un défaut n’est pas forcément un instrument de mesure validé : l’étalonnage, l’incertitude et la répétabilité doivent être compatibles avec les tolérances attendues.
Identifier les produits et guider les équipements
La lecture de codes-barres, de QR codes et de Datamatrix rattache une inspection à un produit ou à un lot. La reconnaissance optique de caractères (OCR) vérifie un texte imprimé, une référence ou une date. Il faut distinguer la lisibilité du marquage de la conformité de son contenu : une date parfaitement lue peut être incorrecte.
La vision peut aussi localiser une pièce pour sa préhension, son alignement ou son assemblage par un robot. Ce besoin ajoute des contraintes de calibration et de communication avec l’automatisme, différentes de celles d’un simple poste d’inspection.
Choisir la technologie sans surdimensionner la solution
La vision artificielle désigne l’analyse informatique d’images. La vision industrielle applique ces méthodes aux contraintes de production : cadence, vibrations, éclairage, disponibilité et maintenance. Le deep learning, ou apprentissage profond, est une méthode d’analyse possible, mais il n’est pas nécessaire dans tous les cas.
| Approche | Usage pertinent | Point de vigilance |
|---|---|---|
| Inspection manuelle | Petites séries, appréciations complexes, cas nouveaux | Variabilité entre opérateurs et traçabilité à organiser |
| Vision classique | Mesures, présence, position, contrastes bien définis | Règles à adapter aux variations du produit |
| Vision avec deep learning | Défauts d’aspect variables, textures, OCR difficile | Images représentatives et validation indépendante nécessaires |
Une architecture hybride peut associer mesure géométrique et classification par apprentissage profond. Le choix dépend du défaut recherché, pas de l’attrait commercial de l’intelligence artificielle.
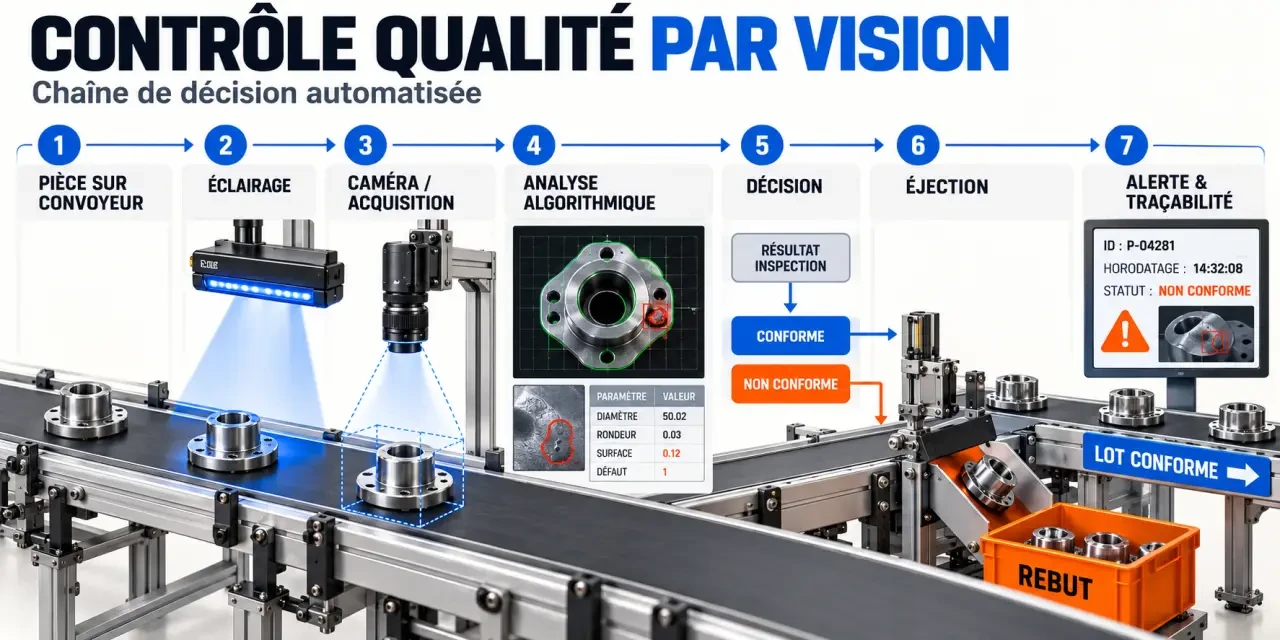
Organisez l’inspection en plusieurs étapes : l’image montre ce qui était observable, l’analyse localise l’écart, puis la règle qualité justifie l’acceptation ou le rejet. Conserver ces éléments séparément aide à distinguer une erreur d’éclairage d’une erreur de classement ou d’un seuil trop strict. En cas de rejet contesté, cette séparation permet de corriger le paramètre concerné sans modifier tout le système.
Côté matériel, Scortex présente Spark avec 1 caméra et Spark Multi View avec 2 à 4 caméras. Ces configurations répondent à des besoins différents : inspecter une face ou multiplier les points de vue. Le nombre de caméras doit dépendre des surfaces à observer et des zones masquées, et non d’un forfait prédéfini.
Passer de l’essai à une inspection fiable sur ligne
Un projet solide progresse par étapes vérifiables. Il est parfois possible de conserver les caméras existantes, à condition que leur résolution, leur optique, leur déclenchement et leurs interfaces soient compatibles. Réutiliser un équipement inadapté peut coûter plus cher que le remplacer.
- Cadrer l’inspection : définir les défauts critiques, les tolérances, la cadence et l’action attendue après détection.
- Constituer les échantillons : réunir des pièces conformes, des défauts représentatifs et des cas limites issus de plusieurs séries.
- Réaliser l’essai de faisabilité : choisir l’éclairage, l’optique, la position des caméras et la méthode d’analyse.
- Intégrer le poste : synchroniser l’acquisition, l’automate, l’éjection, la supervision et l’enregistrement des résultats.
- Valider en production : tester les conditions réelles, former les équipes et documenter les réglages.
L’éclairage demande une attention particulière : un reflet peut masquer une rayure ou créer un faux défaut. Le temps d’exposition doit limiter le flou de mouvement, et la résolution doit rendre le plus petit défaut suffisamment visible. Un algorithme plus complexe ne compense pas nécessairement une image de mauvaise qualité.
Une décision en edge, prise près de la ligne, peut répondre aux besoins de réactivité et déclencher des alertes en temps réel. Vérifiez toutefois le délai complet entre le passage de la pièce et l’action du mécanisme de rejet, ainsi que le comportement du système en cas de panne ou d’image inexploitable.
Mesurer les résultats sans confondre couverture et fiabilité
Contrôler 100 % de la production signifie inspecter chaque pièce du périmètre prévu, pas détecter forcément tous les défauts. La validation doit mesurer séparément les défauts manqués, ou faux négatifs, et les pièces conformes rejetées, ou faux positifs.
Demandez des résultats par famille de défauts, sur des pièces différentes de celles qui ont servi au réglage ou à l’entraînement du système. Précisez aussi la cadence testée, les variantes couvertes et les conditions d’éclairage. Une moyenne globale peut masquer une mauvaise détection du défaut le plus critique.
Selon vos besoins, la traçabilité peut associer un identifiant produit, un horodatage, le résultat, la version du réglage et une image justificative. Des rapports structurés facilitent les audits ISO ou IATF, mais ne valent pas certification. La durée de conservation, les droits d’accès et l’export des données doivent aussi être définis dans le projet.
Pour évaluer la rentabilité, comparez les coûts évités, comme les retouches, les réclamations, les rebuts et le temps de contrôle, aux dépenses de matériel, d’intégration, de maintenance et de reconfiguration. Une détection améliorée peut d’abord faire apparaître davantage de rejets. Pour les réduire durablement, il faut ensuite corriger les causes de fabrication.
Sélectionner un intégrateur à Paris sur des engagements concrets
Pour un atelier francilien, la proximité se mesure à la capacité d’intervention sur votre site. Demandez qui réalise l’installation, qui intervient lors d’un arrêt de ligne et comment sont organisés l’assistance à distance, les déplacements et la disponibilité des pièces. Une adresse parisienne ne garantit pas qu’une équipe d’intégration puisse intervenir en Île-de-France.
Les références offrent un premier point de comparaison. CEVILOG annonce 30 ans d’expérience, plus de 350 réalisations installées, 4 grands secteurs d’activité et des interventions sur 3 continents : Europe, États-Unis et Asie. Demandez des réalisations proches de votre application et vérifiez le périmètre d’intervention proposé.
Comparez les offres sur un périmètre identique : matériel, logiciel, essais, raccordement aux automatismes, réception, formation et maintenance. Faites préciser les licences, la propriété des images, les modalités de changement de série et la responsabilité des mises à jour. Le prix et le délai dépendent notamment du nombre de vues, de la complexité des défauts et des adaptations mécaniques.
Pour obtenir une proposition exploitable, transmettez des photos, des échantillons conformes et défectueux, vos tolérances, votre cadence et les caractéristiques de la ligne. Demandez un essai documenté et des critères de réception écrits. Vous disposerez ainsi d’une base concrète pour choisir votre prestataire.